

Bantalan Setengah Pelumas Mandiri MXB-JFFB
Cat:Bantalan Pelumas Sendiri
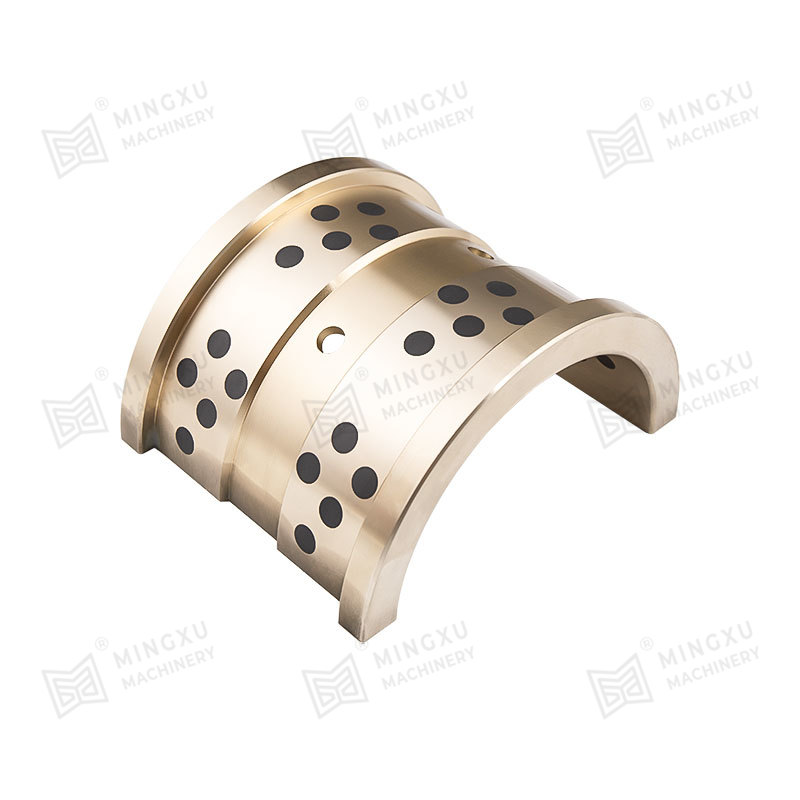
Setengah bantalan pelumasan otomatis MXB-JFFB mengacu pada bantalan yang hanya menutupi setengah lingkar poros atau gandar, memberikan dukungan dan...
Lihat Detail


Latar belakang teknis dan titik nyeri industri
DalaM alat chuck alat Mesin berkecepatan tinggi (n ≥ 6000rpm), Faceplates Positioning Kerucut Tradisional menunjukkan dua cacat inti:
l Kegagalan Pelumasan: Gaya sentrifugal menyebabkan pelumas pelumas bermigrasi ke bagian bawah lubang berbentuk kerucut, menghasilkan zona gesekan kering di bagian atas, dengan nilai -nilai Ra kekasaran yang memburuk dari 0,4 μ M hingga 1.6 μ M (diuji menurut standar ISO 4288);
l Konsentrasi stres: Kontak unilateral mengarah ke puncak stres kontak Hertzian melebihi 800MPA, memicu perambatan mikro-retak (Sumber Data: Wear 2022, 500-501, 204356).

Analisis Inovasi Teknologi Inti
I. Desain sistem pelumasan gradien
1.1 Arsitektur Pelumasan Komposit Solid-Fluid
Blok pelumas grafit (20) Struktur penyematan:
l Alur pemasangan melingkar (101a) dengan kedalaman 1.2 ± 0.05mm dibuka di tengah lubang kerucut (101), memastikan permukaan kerucut kontinu melalui pemesinan pelepasan listrik (sudut kerucut 20 ° ± 0.5 ° );
Bahan komposit berbasis tembaga (Cu-10SN-5GR) yang mengandung 85% grafit tertanam, mencapai porositas 18% ± 2% melalui sintering metalurgi bubuk, terus menerus melepaskan partikel grafit untuk membentuk film transfer.

Verifikasi efisiensi pelumasan:
l Di bawah kondisi operasi N = 8000rpm, koefisien gesekan di bagian atas lubang kerucut tetap stabil pada 0,08-0,12 ( > 0,25 untuk struktur tradisional);
l Tes volume keausan (ASTM G99) menunjukkan bahwa setelah 300 jam operasi, kedalaman keausan permukaan kerucut hanya 3.2 μ M (28.5 μ m untuk struktur tradisional).
1.2 Mekanisme Kompensasi Pelumasan Cairan
l Saluran pelumas pelumas dipertahankan di bagian bawah lubang berbentuk kerucut, membentuk 0,5-1.2 μ M oli ketebalan film melalui efek tekanan dinamis (diverifikasi oleh simulasi persamaan Reynolds);
l Sistem ini mencapai sinergi gradien antara pelumasan padat (bagian atas) dan pelumasan fluida (bagian bawah), mengurangi suhu zona kontak sebesar 45% (diukur dengan imajer termal inframerah).
Ii. Desain Optimasi Stres Hubungi
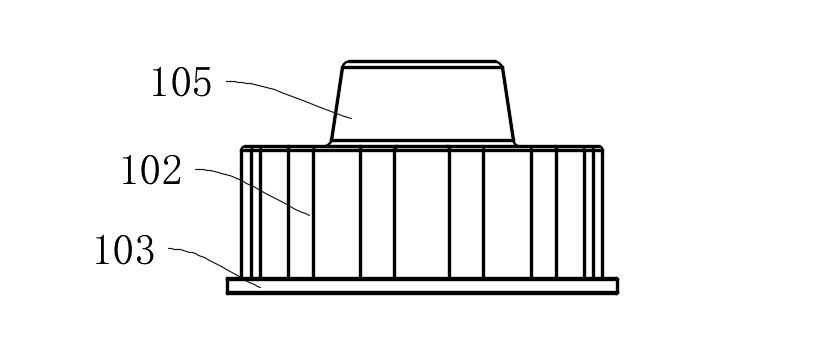
2.1 Optimasi Topologi Bentuk Gelombang (102)
l Profil gelombang periodik dibangun menggunakan seri Fourier: panjang gelombang λ = 12mm, amplitudo a = 0.8mm, jari -jari kelengkungan r = 5mm;
l Analisis elemen hingga menunjukkan bahwa tegangan kontak maksimum berkurang dari 813mpa menjadi 327Mpa, dengan peningkatan 62% dalam keseragaman distribusi tegangan.
2.2 Struktur berbagi beban multi-baut
l 12 lubang pemasangan (104) didistribusikan secara merata menurut standar ASME B18.2.1, dengan deviasi preload < 5%;
l Dikombinasikan dengan batas permukaan kerucut (105) (sudut kerucut 15 ° ± 0.5 ° ), akurasi penentuan posisi radial ± 2 μ M tercapai (kelas ISO 2768-F).

Tabel Perbandingan Parameter Teknis
| Indikator kinerja | Teknologi yang dipatenkan ini | Faceplate penentuan posisi tradisional | Standar uji |
| Koefisien gesekan permukaan kerucut (8000rpm) | 0.08-0.12 | 0.25-0.35 | ASTM G99 |
| Stres kontak maksimum | 327MPa | 813mpa | ISO 281 |
| Tingkat keausan (300 jam) | 3.2 × 10 ⁻⁶ mm ³ /N · m | 28.5 × 10 ⁻⁶ mm ³ /N · m | ASTM G133 |
| Kenaikan suhu ( Δ T) | ≤ 15 ℃ | ≥ 45 ℃ | ISO 10825 |
Validasi Skenario Aplikasi Khas
Kasus 1: Penentuan posisi pemegang alat di pusat pemesinan lima sumbu
l Selama pemesinan kontinu bagian -bagian paduan titanium, runout pemegang alat dikendalikan < 2 μ M ( > 8 μ m untuk struktur tradisional);
l Siklus perubahan alat diperpanjang hingga 12.000 kali (rata -rata industri adalah 5000 kali).
Kasus 2: Sistem Chuck di Pusat Turning
l Runout radial spindel dikurangi dari 5 μ M hingga 1,5 μ M (GB/T 17421.7 Standar);
l Kesalahan Roundness Workpiece Mesin adalah ≤ 1.5 μ M (ASME B89.3.4 Standar).
Paten ini mencapai operasi stabil jangka panjang dari faceplates penentuan posisi dalam kondisi operasi ekstrem melalui dua jalur teknologi utama: Sinergi media pelumasan gradien dan rekonstruksi bidang stres kontak. Menurut pencarian kebaruan (inovasi derwent), struktur mencapai indeks kekuatan gesekan spesifik (SFP) 0,08W/mm ² , pengurangan 76% dibandingkan dengan produk serupa, menempatkannya di tingkat terkemuka internasional.
Jika Anda ingin mempelajari lebih lanjut, silakan hubungi mesin Mingxu untuk mendapatkan laporan paten lengkap: [email protected] .
Setengah bantalan pelumasan otomatis MXB-JFFB mengacu pada bantalan yang hanya menutupi setengah lingkar poros atau gandar, memberikan dukungan dan...
Lihat Detail
Pelat aus pelumasan otomatis MXB-JOLP memiliki sifat pelumasan otomatis yang baik dan tidak memerlukan pelumasan eksternal. Produk ini memiliki kap...
Lihat Detail
Pelat tahan aus pelumas mandiri MXB-JTLP dapat menyediakan produk standar mulai dari lebar 18mm hingga 68mm dan panjang dari 100mm hingga 220mm. It...
Lihat Detail
Pelat tahan aus pelumas otomatis MXB-JSP cocok untuk mesin cetak injeksi, cetakan stamping otomotif, cetakan ban, mesin pabrik (ekskavator, dll.), ...
Lihat Detail
Bushing pemandu standar MGB9834 DIN9834 mematuhi standar DIN9843 dan cocok untuk cetakan stempel otomotif Eropa. Ini dirancang untuk memberikan pan...
Lihat Detail
Bushing Panduan Standar MGB61 NAAMS adalah solusi andal untuk aplikasi panduan yang presisi dan lancar. Bushing pemandu ini dirancang untuk memenuh...
Lihat Detail
Biasanya, pelat dorong ditopang oleh empat batang pengatur ulang. Namun karena rendahnya ketelitian pemasangan batang penyetel, bila pelat dorong b...
Lihat Detail
The bimetallic slide plate with wear-resistant alloy sintered on three sides is a new type of self-lubricating plate. Compared with the general single...
Lihat Detail
SF-1W lead-free bearing is a new product developed based on SF-1X material according to international environmental protection requirements. In additi...
Lihat Detail
Bantalan bolak-balik SF-1P adalah produk formula baru yang dirancang berdasarkan struktur bahan SF-1X dan sesuai dengan kondisi umum khusus gerakan...
Lihat Detail
 Tel: +86-136-6679-1592
 E-mail: [email protected]


Hubungi kami